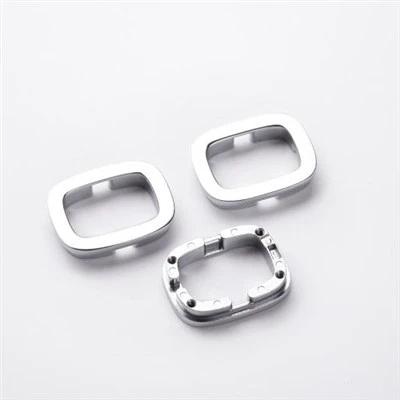
Pretok obdelave metalurgije v prahu
Metalurgija v prahu (PM) je napredna proizvodna tehnologija, ki izdeluje dele in materiale z oblikovanjem in sintranjem kovinskih praškov. Njegov pretok obdelave vključuje predvsem naslednje korake:
1. izbira in priprava surovin
Prvi korak metalurgije v prahu je izbrati primerne kovinske ali zlitine. Skupni kovinski praški vključujejo železo, baker, aluminij, nikelj in njihove zlitine. Velikost delcev, oblika in porazdelitev praška pomembno vpliva na delovanje končnega izdelka. Surovine je treba fino predelati, da dobimo enoten prah.
2. Mešanje in dodatki
Da bi izboljšali fluidnost in oblikovanje lastnosti prahu, se običajno mešajo različne vrste praška in dodajo maziva ali lepila. Ta korak zagotavlja, da je mogoče prah med nadaljnjim postopkom oblikovanja enakomerno razporediti in oblikovati v želeno obliko.
3. Oblikovanje
Mešani prah se naloži v kalup in stisnjen, da tvori "zeleno telo" z določeno močjo in obliko. Običajne metode oblikovanja vključujejo enoosno stiskanje, izostatično stiskanje in oblikovanje vbrizgavanja. Tlak, oblikovanje plesni in lastnosti prahu procesa oblikovanja pomembno vplivajo na gostoto in dimenzijsko natančnost zelenega telesa.
4. Sintranje
Zeleno telo po oblikovanju je treba sintranje pri visoki temperaturi (sintranje). Med postopkom sintranja se delci v prahu razpršijo in združijo, da tvorijo gosto kovinsko strukturo. Nadzor temperature in časa sintranja je ključnega pomena za mehanske lastnosti in mikrostrukturo končnega izdelka.
5. Post-obdelava
Za izboljšanje njihove zmogljivosti in natančnosti je treba sintrane dele običajno naknadno. Pogoste metode po obdelavi vključujejo toplotno obdelavo, površinsko obdelavo (na primer galvaniranje, kemično obdelavo), obdelavo (kot so rezkanje, mletje) in impregnacijo (na primer impregnacija nafte ali smole).
6. Pregled kakovosti
V vsaki povezavi proizvodnje metalurgije v prahu je treba izvesti strog pregled kakovosti, da se zagotovi, da dimenzijska natančnost, mehanske lastnosti in kakovost površine izdelka izpolnjujejo zahteve. Pogosto uporabljene inšpekcijske metode vključujejo metalografsko analizo, testiranje trdote, merjenje gostote in nedestruktivno testiranje.
7. embalaža in dostava
Kvalificirani izdelki, ki prenašajo kakovost, bodo pravilno pakirani, da se prepreči poškodba med prevozom in skladiščenjem. Embalažni materiali in metode so izbrani glede na značilnosti izdelka in kupca, ki potrebujejo varno dostavo izdelka.
Proces metalurgije v prahu se pogosto uporablja na avtomobilskih, vesoljskih, elektroniki in medicinskih področjih zaradi svojih prednosti, kot so visoka učinkovitost, varčevanje z energijo in visoka poraba materiala. Z natančnim nadzorom parametrov vsakega koraka lahko metalurgija v prahu ustvari visokozmogljive, kompleksno oblikovane kovinske dele, da bi ustrezali raznolikim potrebam sodobne industrije.
V prahu metalurgije krepitveni materiali
Metalurgijski materiali v prahu, sestavljeni iz kovinske ali zlitinske matrične faze in visoko razpršene kovinske ali nemetalne faze, ki je v matriki v osnovi netopna. Njegove glavne značilnosti so visoka temperaturna trdnost in dobra odpornost na lezenje. Krepitveni mehanizem je podoben krepitvi padavin. Ko pa se zlitine, ki se nanašajo na padavine, segrejejo nad temperaturo nastajanja faze padavine, bo faza padavin grozljiva in ponovno raztopila, zato je temperatura uporabe omejena.
Za disperzijske zlitine lahko razpršeno fazo stabiliziramo na temperaturo matrice solidus. Prisotnost razpršenih delcev spreminja moč donosa, utrjevanje dela, lezenje in zlom zlitine. Na visoko temperaturno trdnost, zlasti hitrost lezenja, vplivajo geometrijski parametri dispergirane faze (tj. Razmik med delci v matrici, premer delcev in obliko (razmerje vidikov)).
Na njen mehanizem vpliva tako dislokacija, ki zaobide drugo fazo in drsenje zrn. Splošno sprejetega modela lezenja ni. Splošna načela za izbiro razpršenih faz so: visoka generacija prosta energija, visoka tališče, neizmerno z matriko, nizko fazno mejno energijo (tj. Dobro vezanje vmesnika) itd. Razpršena faza je običajno oksid, lahko pa je tudi stabilna intermetalna sestava ali celo čista kovina.
Tipični materiali za metalurgijo v prahu
Sintralen aluminijast prah
Izdelana s površinsko oksidacijsko metodo. SAP ima visoko temperaturno trdnost in odpornost na lezenje, njegova servisna temperatura pa doseže 500 stopinj, kar je veliko boljše od splošne aluminijeve zlitine. Uporablja se predvsem za: jedrsko oblogo goriva v reaktorjih, krilih zrakoplovov in trupov, rolovnikov kompresorja, batov z visoko temperaturo itd.
Baker
Razpršeni delci so na splošno AL2O3, ki jih običajno proizvajajo notranja oksidacija. Po krepitvi disperzije se moč in trdota bakra močno izboljšata, prevodnost pa ni veliko zmanjšana. Pogosto se uporablja kot elektrode za uporno varjenje, nitke za žarnice z žarilnimi žarnicami, deli elektronskih cevi in drugih materialov v industriji elektronike.
Glavna proizvodna metoda disperzijskih materialov je metalurgija v prahu.
Visokotemperaturne zlitine
Najzgodnejša zlitina, ki je bila na osnovi niklja, je bila Tho2 (2%) okrepljena niklja (TD-NI). Na splošno je narejen s soprecipitacijo. Druge zlitine, narejene po mokri metodi, vključujejo Ni-Mo, Ni-Co, Ni-Cr-Al in druge zlitine, okrepljene s Th02. Po nastanku mehanskega zlitin je bila razvita niz zlitin na osnovi niklja, na osnovi železa in kobalta. Uporabljenih je več kot 10 vrst. Razpršena faza je na splošno THO2 in Y203. V tabeli je navedenih več tipičnih zlitin.
Lastnosti MA754 so boljše od tho 2- ni-cr in so bile uspešno uporabljene kot rezila Jet Engine. MA956E je material na osnovi FE-CR-AL z odlično oksidacijsko odpornostjo in korozijsko odpornostjo. Zlitina MA6000E, stres z zlomom 1000H je nad 800OC, kar je veliko boljše od TD-NI in IN792.
Pri 1100 stopinjah je 1000H loma stresa TD-NI in IN792 samo 20-30 MPA, medtem ko ima MA6000E še vedno 160MPA. Zato je MA6000E dober material.
Drugi
Na primer: disperzijski svinci (DS-PB), ki je edini primer, podoben SAP, s PBO kot razpršeno fazo, ki se uporablja predvsem za zvočno slabljenje, kemijsko opremo, zaščito pred sevanjem in baterije; Magnezijeve zlitine, ki vsebujejo aluminij in cirkonij (aluminij in cirkonij, sta v magneziju topni, vendar se po raztapljanju obodi razpršena faza A1ZR4); Al-Fe zlitine, okrepljene z intermetalnimi spojinami FEAL3 in FENIAL9 itd.
|
Material |
|
|
Nerjavno jeklo |
SS201, SS301, SS303, SS304, SS316, SS416 ETC. |
|
Jeklo |
Blago jeklo, ogljikovo jeklo, 4140, 4340, Q235, Q345B, 20#, 45# itd. |
|
Medenina |
C35600, C36000, C37700, C37000, C37100, C28000, C26000, C24000, C22000 itd. |
|
Baker |
C11000, C12000, C12000, C36000 itd. |
|
Aluminij |
AL6061, AL6063, AL6082, AL7075, AL5052, A380 ETC. |
|
Likalnik |
A36, 45#, 1213, 12L14, 1215 itd. |
|
Plastika |
ABS, PC, PE, POM, NYLON, PP, PEEK itd. |
|
Površinska obdelava, ki je na voljo za različne materiale |
|
|
Nerjavno jeklo |
Krtačeno in poliranje, pasivno, peskovanje, lasersko graviranje |
|
Jeklo |
Cinkova prevleka, oksid črna, nikljeva plošča, kromiranja, karburizirana, praškasta prevlečena |
|
Aluminijasti deli |
Prozorni anodizirani, anodizirani barvni, anodizirani peščeni peščeni peščeni, kemični film, ščetkanje, poliranje |
|
Titan |
Peskanje, ščetkanje, poliranje, obloge, pasiviranje |
Aplikacija


Profil podjetja
BSH je bil ustanovljen leta 2015. Naše podjetje, ki se nahaja v mestu Songgang, okrožje Baoan, Shenzhen, Kitajska. Smo oblikovalec plesni, zagotavljamo dodatne storitve (CNC obdelava, MIM, injiciranje, umreti, poliranje, razbremenitev, brušenje, vrtanje, tapkanje in tako naprej), da bi izpolnilo specifikacije naše stranke. Dobavljamo tudi vse vrste površinske obdelave (slikanje, anodiranje, električna prevleka, peska, kromirano oblogo itd.). Zdaj je tovarna s 5000 kvadratnimi metri, skupna sredstva podjetja znaša 15 milijonov RMB, osebje s skoraj 150 člani in delavci, med katerimi je 12 inženirjev in več kot 50 višjih tehnikov, ki lahko izdelujejo 3D oblikovanje in tehnične risbe z CAD/ CAM/ CAE v skladu z zahtevami naših strank, in uporabijo CNC procesne centra, ki ga je CNC, {7}}, 3-, {{7}, 3- Hitri rezkalni stroji, točka, stroj za ožičenje in tako naprej.
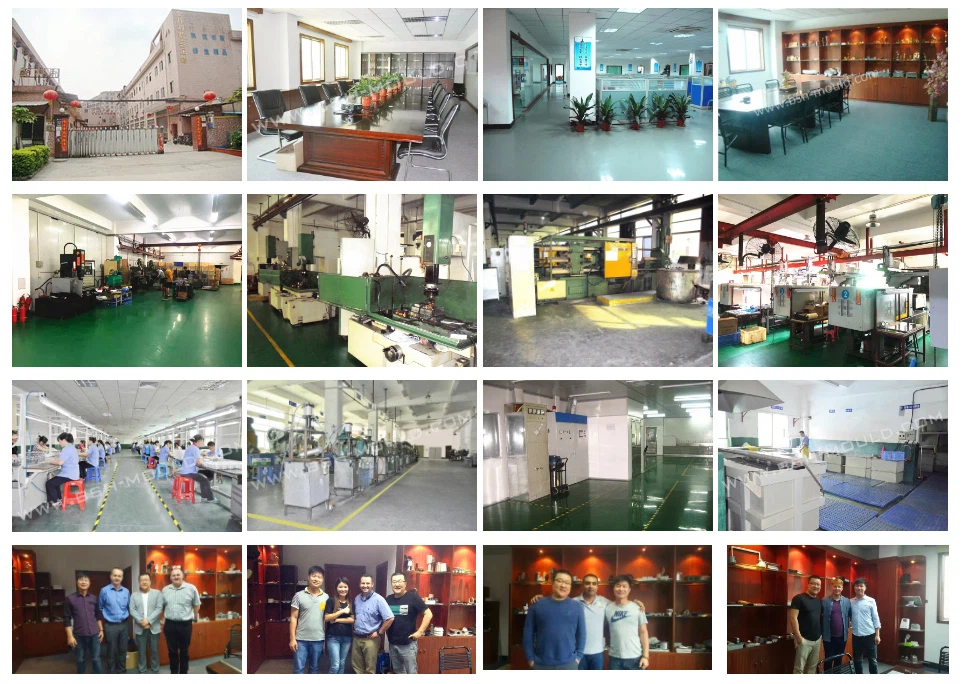
Preskusna oprema


Pakiranje in dostava

Torba z mehurčki in karton K=K paleta škatle za škatlo za škatlo

Priljubljena oznake: Predelava predelave metalurgije v prahu, proizvajalci pretoka pretoka metalurgije na Kitajskem, dobavitelji, tovarna